 0


提出する
フィードバックを送信します
深溝玉軸受とは何ですか?適切なタイプを選択するにはどうすればよいですか?
2026-10-12
深溝玉軸受 他のどのタイプの転がり軸受よりも多くの回転荷重を耐えることができます。洗濯機、冷却ファン、ポンプ モーター、または電動スクーターのハブを開けると、シャフトに 1 つ以上の深溝玉軸受が取り付けられている可能性があります。この技術リファレンスは工場現場から書かれたものです。深溝玉軸受がどのように構築されるか、図面上の数値が実際の性能にどのように反映されるか、シリーズ、シール、保持器、クリアランス、グリースの選択方法、軸受が生産を終了する前に何をチェックするかについて説明します。
深溝玉軸受の概要
直接の答え
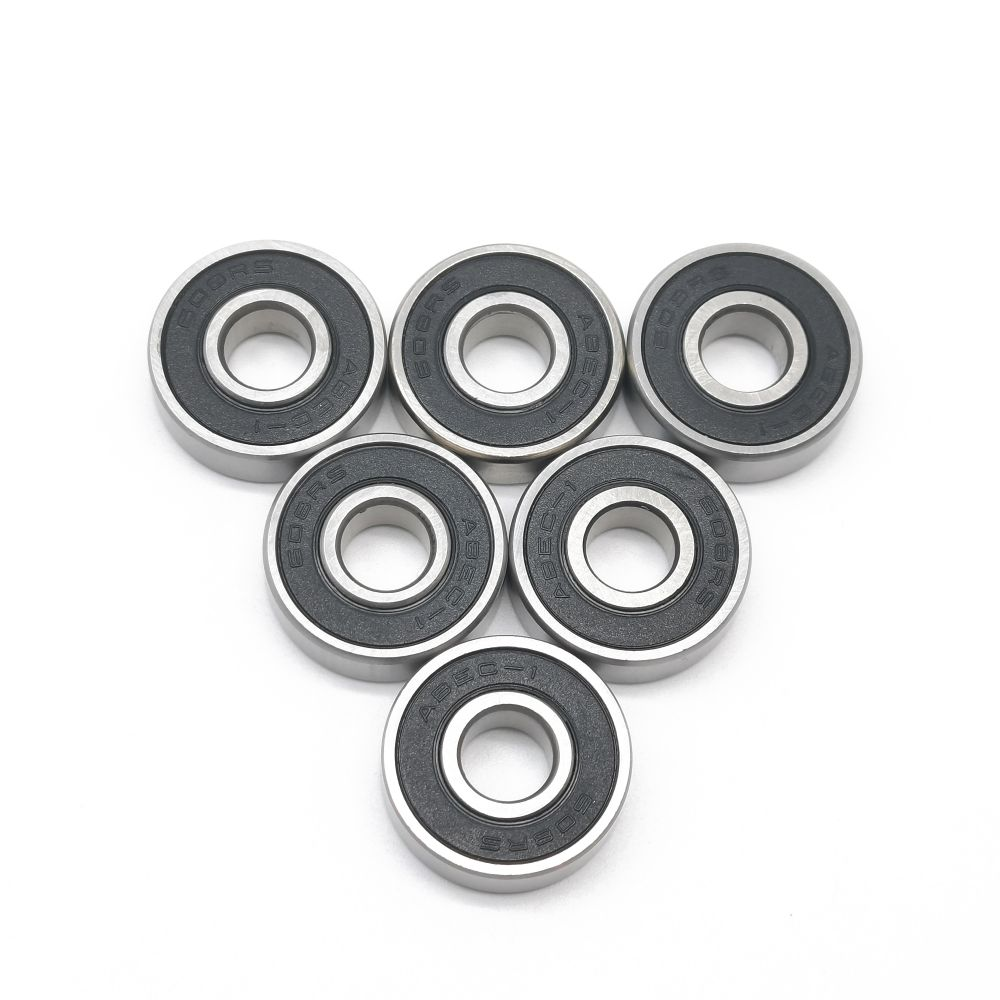
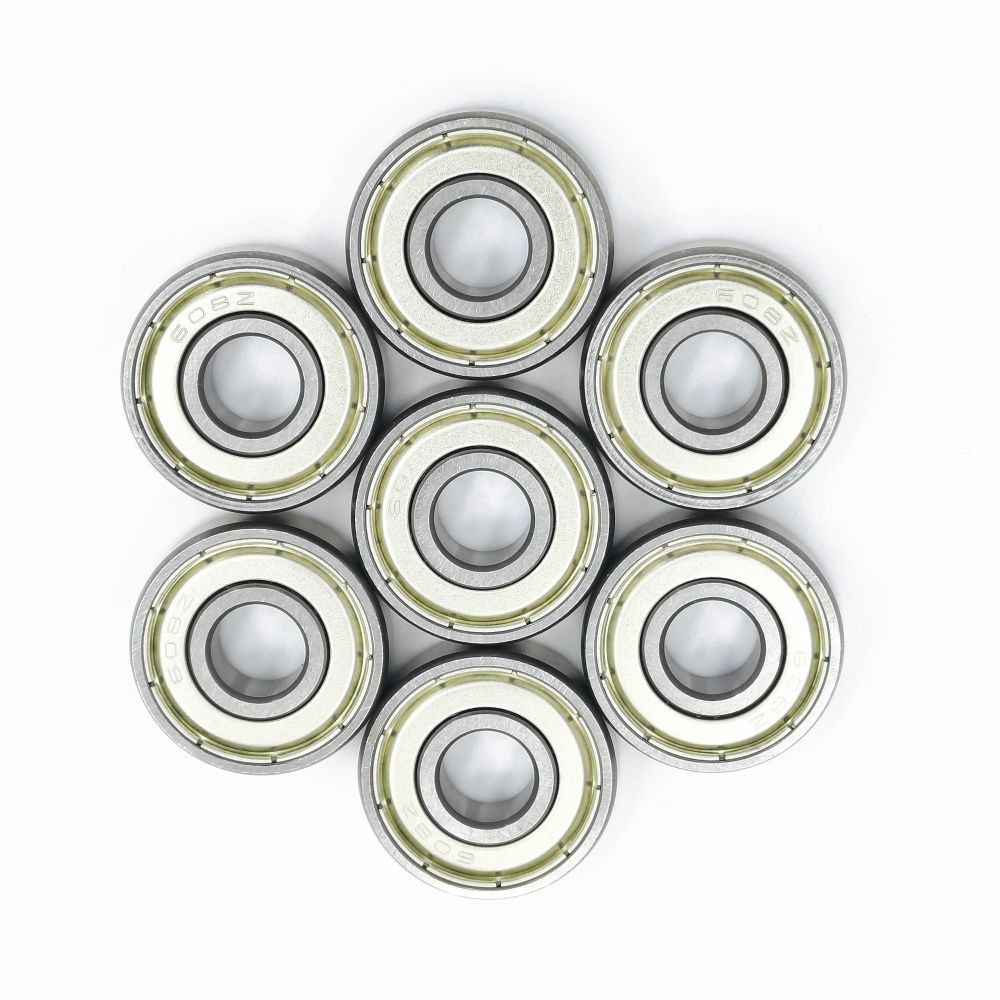
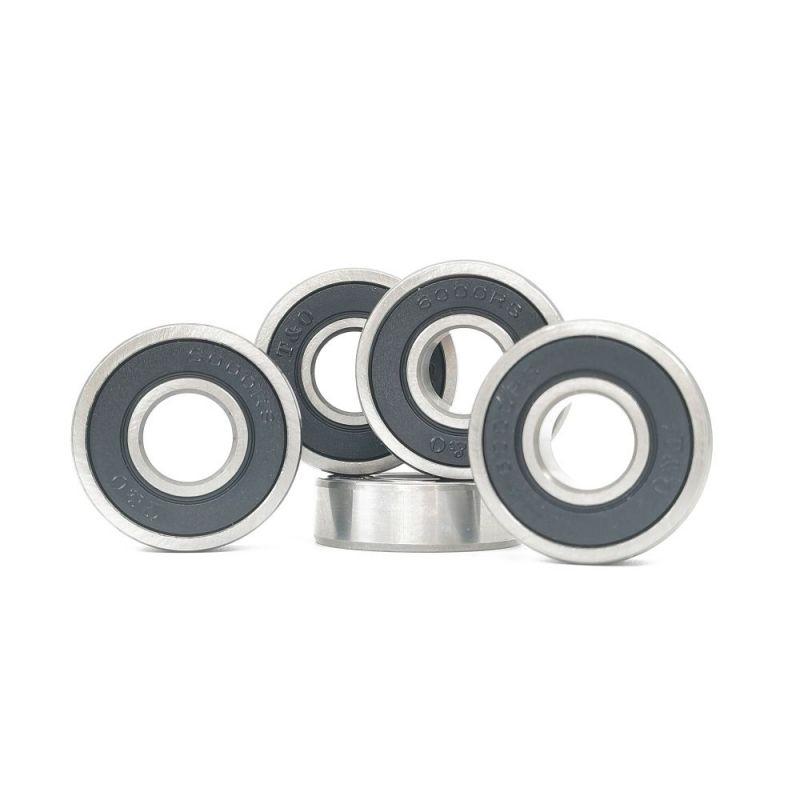
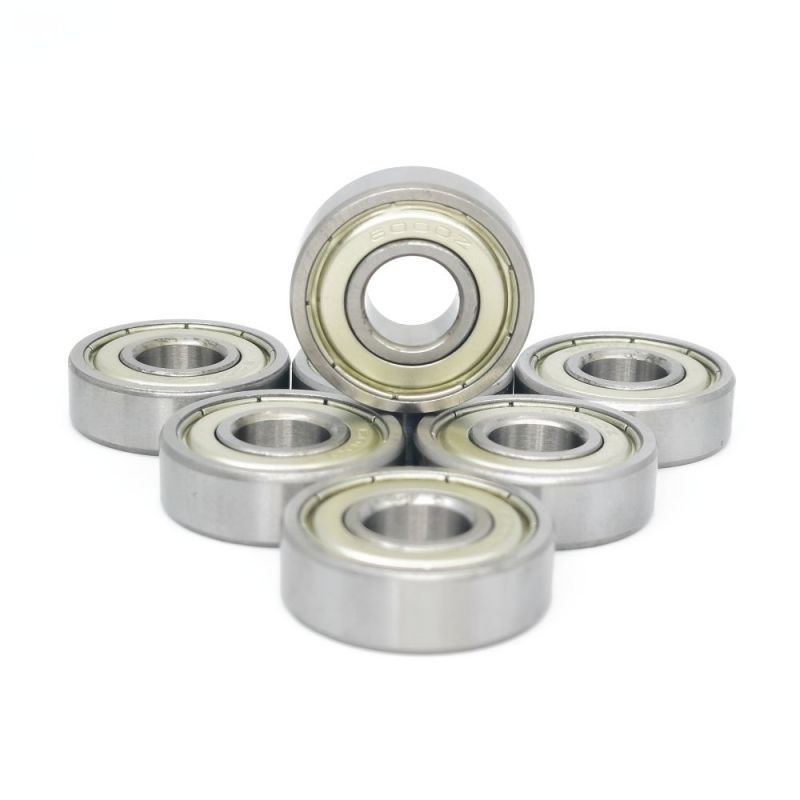
深溝玉軸受は、内輪と外輪の両方に連続した深い軌道溝がある単列ラジアル転がり軸受です。溝はボールの半径と厳密に一致しているため、ベアリングはラジアル荷重、両方向のアキシアル荷重、および高速での合成荷重を低摩擦、低騒音でほとんどメンテナンスなしで支えます。分離不可能で、オープン、シールド、またはシールが利用可能で、汎用回転機械のデフォルトの選択肢です。
深溝玉軸受に最適
- 両方向のラジアル荷重と軽度から中程度のアキシアル荷重の合成
- サイズに応じて数百から 20,000 r/min 以上の速度
- 低騒音、低振動が重要な用途
- グリースの再注入のために開けることができないハウジング
- 1 つの部品番号がすべてのユニットに適合する連続生産
次の場合は、別のベアリングタイプを検討してください。
- 大きな衝撃または衝撃荷重がデューティサイクルを支配します
- シャフトのたわみまたはハウジングのずれが約 10 分角を超える
- ラジアル荷重に比べてアキシアル荷重が大きい
- ベアリングは重い負荷がかかると非常に小さな角度で振動します。
- ラジアル空間は狭いが、ラジアル荷重が非常に高い
深溝玉軸受は、軌道溝が深く、ボールと密接に一致しているため、特別な配置をしなくても適度なアキシアル力に耐えることができます。多くの場合、シャフトの両端に 1 つのベアリングがあれば、ローター全体の位置を特定できます。このシンプルさが、設計者がコンパクトなミニチュア サイズから大型の工業用サイズに至るまで深溝玉軸受に戻り続ける理由を説明しています。
深溝玉軸受の構造: 4 つの部品、多くの設計選択肢
すべての深溝玉軸受は、内輪、外輪、ボールのセット、および保持器から作られています。保護のためにシールまたはシールドが追加されます。各要素には、コスト、寿命、速度、騒音を変える選択肢が用意されているため、外側からは同じに見える図面でも、使用中にはまったく異なる動作をする可能性があります。
内輪
鍛造または圧延されたチューブブランクから加工され、硬化された後、ボア、フェース、軌道面が研磨されます。ボアの精度と軌道の真円度によって、ベアリングがどの程度スムーズに動作するか、またシャフトにどの程度うまく装着されるかが決まります。
外輪
外側軌道面を持ち、シール付きバージョンではシール溝を持ちます。ハウジング内に均一にフィットするように、外径は厳しい公差を保持する必要があります。バリエーションとしては、プレーン、止め輪溝、フランジ付き外輪などがあります。
ボール
通常、グレード G10 ~ G28 のクロム鋼球。グレード番号が低いほど、真球性とサイズの一貫性が優れていることを意味します。プレミアム静音モーターベアリングは通常、G10 以上を使用します。
ケージ
ボールを分離し、軌道上で均等に導きます。ケージの材質は、摩擦、騒音、温度制限、およびベアリングが振動にどのように反応するかを制御します。
軌道適合性とボールの補足
深溝玉軸受の溝半径は通常、玉直径の約 52% です。溝が密になると接触面積が増加し、耐荷重性が向上しますが、同時に摩擦が増加し、位置ずれに対する感度も高くなります。ほとんどの設計は、容量と低トルクのバランスをとるため、52% の値近くに落ち着きます。組み立てはエキセントリック(コンラッド)方式に準じます。内輪を片側にずらし、三日月状の隙間にボールを入れ、ボールを均等に広げて保持器をはめ込みます。この方法では適合するボールの数が制限されるため、深溝玉軸受が受けるラジアル荷重が同じサイズの充填スロット設計よりも小さくなります。その代わりに、途切れのない軌道によりスムーズな走行と優れた軸強度が得られます。
ケージの種類の比較
| ケージ type | 温度制限 | 速度性能 | 騒音レベル | 一般的な使用方法 |
|---|---|---|---|---|
| プレス鋼 (リベット留めまたはスナップ) | 最高 300 °C、グリースにより制限される | 中~高 | 中等度 | 一般機械、ポンプ、増速機 |
| ポリアミド PA66-GF25 | -40 ~ 120 °C、最高 150 °C | 高 | 低い | 家電製品、小型モーター、扇風機 |
| 真鍮の機械加工またはプレス | 250℃まで | 中~高 | 中等度 | 振動機器、コンプレッサー、大型モーター |
| 覗く | 200℃以上まで | 非常に高い | 低い | 化学薬品への曝露、高速スピンドル |
推測に頼らずに深溝玉軸受の指定を読み取る
軸受に印字されている呼称はコンパクト仕様です。最初の数字はベアリングのタイプを示し、6 は深溝玉軸受を意味します。次の桁は、寸法シリーズ (幅と直径のシリーズを組み合わせたもの) を示します。最後の 2 桁は内径を示します。コード 04 以降は、5 を掛けてミリメートル単位の内径を取得します。つまり、05 は 25 mm、08 は 40 mm、12 は 60 mm を意味します。 4 つのコードはこの規則を破ります。00 は 10 mm、01 は 12 mm、02 は 15 mm、03 は 17 mm です。
| サフィックス | 意味 | 実用的な効果 |
|---|---|---|
| Z/ZZ | 片面/両面メタルシールド | 低い friction, protection against coarse particles, no contact with the inner ring |
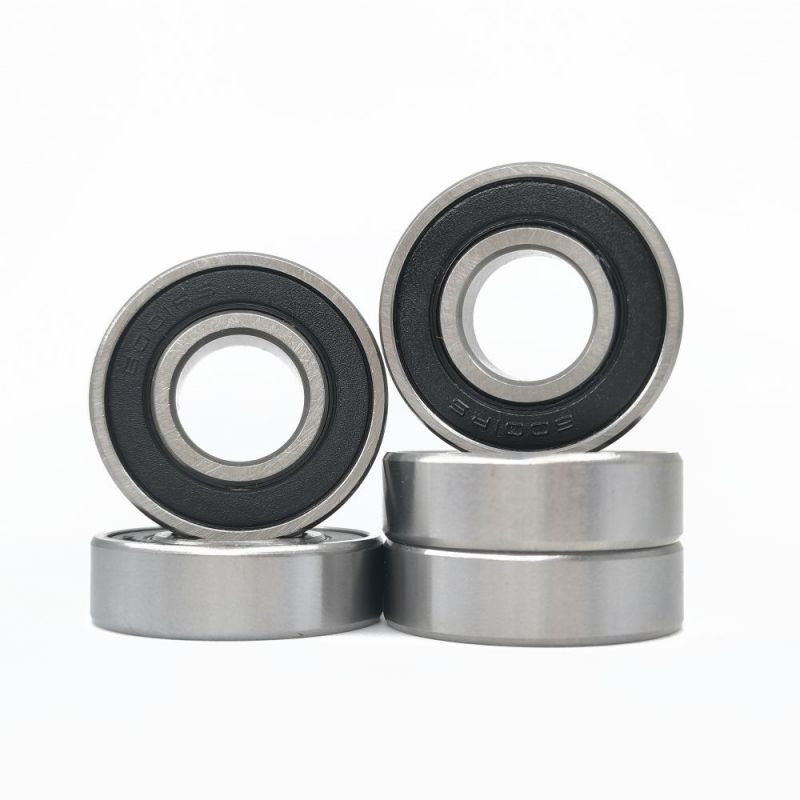
| RS/2RS | 片面・両面接触ゴムシール | 粉塵や水しぶきをより良く排除し、摩擦を高め、制限速度を下げる |
| RZ/2RZ | 片面・両面非接触ゴムシール | シールと摩擦の間の妥協 |
| C2、C3、C4 | ラジアル内部すきまがCNより小さい、または大きい | フィット感、温度、負荷条件に合わせて調整 |
| P6、P5、P4 | 高er dimensional and running accuracy | 低いer runout, quieter operation, higher achievable speed |
| N/NR | 止め輪溝 / 止め輪付き溝 | ショルダーなしのハウジング内の軸方向の位置 |
| Z3、V3 | 低い-vibration grade marking | 静かな用途に最適 |
| F 接頭語 | フランジ付き外輪 | ハウジングの設計と軸方向の位置決めを簡素化 |
6204-2RS C3
深溝玉軸受, 02 diameter series, 20 mm bore, contact seals on both sides, clearance larger than normal. A very common specification for small electric motors and agricultural machinery.
6305-ZZ P6
03 直径シリーズ、25 mm ボア、両側の金属シールド、より厳密な走行精度。速度が中程度で精度が重要となるギアボックスの入力シャフトや工作機械の補助装置に適しています。
6006-2RZ
00寸法シリーズ、内径30mm、両面非接触シール付き。シール性と低トルクのバランスが必要な送風機やファンに選ばれます。
同じボアで 69、60、62、63、64 シリーズから選択する
多くのシャフト サイズでは、異なる外径の複数の深溝玉軸受を使用できます。より重いシリーズに移行すると、ボールのサイズと幅が増加し、耐荷重が向上しますが、質量、摩擦、および必要なハウジングスペースも増加します。以下の表は、25 mm ボアの 5 シリーズを比較しています。値は典型的なカタログレベルの参考数値です。最終設計の前に、承認された図面と照合して確認します。
| 指定 | シリーズ | d×D×B(mm) | Cr(kN) | C0r(kN) | グリース制限回転数(r/min) | 質量(kg) |
|---|---|---|---|---|---|---|
| 6905 | 69 エクストラライト | 25×42×9 | 7.02 | 3.55 | 18000 | 0.06 |
| 6005 | 60ライト | 25×47×12 | 10.1 | 5.85 | 16000 | 0.08 |
| 6205 | 62 中 | 25×52×15 | 14.0 | 7.88 | 13000 | 0.13 |
| 6305 | 63 重い | 25×62×17 | 22.5 | 11.6 | 11000 | 0.23 |
| 6405 | 64 エクストラヘビー | 25×80×21 | 38.0 | 23.2 | 8500 | 0.53 |
基本動定格荷重 Cr 内径 25 mm (kN)
69 シリーズから 64 シリーズに比べて動的容量は 5 倍以上に増加し、制限速度は約半分になります。このトレードオフにより、選択ロジックが決まります。スペースが限られていて荷物が軽い場合は、69または60シリーズをお選びください。オールラウンドのデフォルトとして 62 シリーズを選択します。 62シリーズの計算寿命が短すぎる場合、または衝撃荷重が予想される場合は、63シリーズまたは64シリーズに移行してください。
60シリーズの参考サイズ
60 シリーズは、家電製品のモーター、電動工具、コンパクトなギアユニットで広く使用されています。この表は、一般的に要求されるサイズを示しています。
| 指定 | d(mm) | D(mm) | B(mm) | Cr(kN) | C0r(kN) | 質量(kg) |
|---|---|---|---|---|---|---|
| 6001 | 12 | 28 | 8 | 5.4 | 2.36 | 0.022 |
| 6002 | 15 | 32 | 9 | 5.6 | 2.8 | 0.030 |
| 6003 | 17 | 35 | 10 | 6.0 | 3.25 | 0.039 |
| 6004 | 20 | 42 | 12 | 9.4 | 5.0 | 0.069 |
| 6006 | 30 | 55 | 13 | 13.2 | 8.3 | 0.12 |
| 6007 | 35 | 62 | 14 | 16.0 | 10.3 | 0.16 |
| 6008 | 40 | 68 | 15 | 17.0 | 11.6 | 0.19 |
| 6010 | 50 | 80 | 16 | 22.0 | 16.2 | 0.26 |
定格荷重、L10 寿命、および時間単位での意味
深溝玉軸受のすべてのデータシートには 2 つの定格荷重が表示されます。基本動定格荷重 Cr は、同一の軸受のグループが定格寿命 100 万回転に達する一定のラジアル荷重です。基本静定格荷重 C0r は、ボール直径の約 0.0001 倍の最も重荷重の接触部で永久変形を生じる荷重です。動的定格は疲労寿命を決定します。静的定格は、衝撃荷重と静止荷重を管理します。
L10 = (Cr / P)3 × 10⁶ 回転
L10h = L10 / (60 × n) 時間
Cr = 基本動定格荷重、P = 等価動荷重、n = 速度 (r/min)。指数 3 はボール ベアリングに適用されます。
等価荷重 P を求める
ラジアル力のみが作用する場合、P=Frとなります。軸力が存在する場合は、Fa/Frと係数eを比較してください。 Fa/Fr が e 以下の場合、P = Fr となります。それ以外の場合は、P = 0.56 Fr Y Fa。係数 e と Y は、比率 f0・Fa/C0r に依存します。ここで、f0 は製品データに記載されている計算係数です。
| f0・Fa/C0r | e | X(Fa/Fr>eの場合) | Y(Fa/Fr>eの場合) |
|---|---|---|---|
| 0.172 | 0.19 | 0.56 | 2.30 |
| 0.345 | 0.22 | 0.56 | 1.99 |
| 0.689 | 0.26 | 0.56 | 1.71 |
| 1.03 | 0.28 | 0.56 | 1.55 |
| 2.07 | 0.34 | 0.56 | 1.31 |
| 3.45 | 0.38 | 0.56 | 1.15 |
| 6.89 | 0.44 | 0.56 | 1.00 |
負荷によって寿命がどのように変化するか: 6205 の例
このグラフは、1500 r/min で動作する 6205 ベアリング (Cr = 14.0 kN) について計算された L10 時間をプロットしています。寿命は三次関係に従うため、負荷がわずかに増加すると寿命が急激に短くなります。等価荷重が 2 kN から 4 kN に 2 倍になると、寿命は約 3,800 時間から約 480 時間に 8 分の 1 に短縮されます。縦軸は対数です。
6205 の計算寿命と 1500 r/min での等価荷重の関係
潤滑の質が寿命を変える
粘度比 κ は、動作温度での実際のオイル粘度と、完全なフィルムに必要な粘度を比較します。 κ = 1 未満では表面が接触し、寿命は計算値を下回ります。 1 から 4 の間で完全なフィルムが形成され、寿命は基本定格を超える可能性があります。したがって、高品質の膜を備えたきれいなオイルまたはグリースは、大きなベアリングと同じくらい価値があります。
最小負荷要件
ボール skid instead of rolling when the load is too low, which smears the raceways. A practical guideline is to keep the radial load at or above about 1 percent of C0r. Lightly loaded fan and motor shafts often add a wave spring to provide this.
アキシアル荷重制限
連続運転の場合、アキシアル荷重はラジアル荷重の約1/2以下としてください。短いピークはこれより大きくなる可能性がありますが、これは静的安全係数が 2 を超えていて、ベアリングがすでに速度制限付近で動作していない場合に限ります。
制限速度と摩擦トルクと温度上昇
深溝玉軸受の速度能力は、サイズ、保持器、潤滑剤、シールによって決まります。 mm単位のピッチ直径にr/minを掛けた速度係数dm・nは、比較に便利な数値です。グリース潤滑のスチール製保持器設計は、通常、最大 400,000 ~ 600,000 mm·r/min で動作します。オイルミスト、軽いプリロード、およびより高精度のグレードでは、この数値が大幅に上昇する可能性があります。
クロージャタイプ別の相対制限速度(オープンベアリング = 100%)
摩擦と熱の推定
深溝玉軸受の負荷依存摩擦トルクは、M = 0.5 × μ × P × d として見積もることができます。ここで、μ は摩擦係数 (このタイプの軸受では約 0.0015)、P は等価荷重、d は穴径です。 1.4 kN に耐える 6205 の場合、M ≈ 0.5 × 0.0015 × 1400 N × 0.025 m ≈ 0.026 N・m。 3000 r/min では、これは負荷に関連した摩擦による約 8 W の熱に相当します。シールの抵抗とグリースの撹拌が合計に加わります。これが、同じ速度で密閉型ベアリングが開放型ベアリングよりも暖かく動作する理由です。
安定した動作温度は通常、周囲温度より 20 ~ 40 °C 高いです。運転開始から 1 時間経過しても温度が上昇し続ける場合は、グリス過剰、クリアランス不足、シールの固着、または位置ずれを示しています。
深溝玉軸受の内部すきまとはめあい
ラジアル内部すきまは、取り付け前に一方のリングが他方のリングに対してラジアル方向に移動できる合計距離です。内輪のしまりばめによりリングが拡張し、リング間の温度勾配によりすきまがさらに減少します。一般に、作動すきまは、内輪座における有効しめしろの約 70 ~ 80 パーセント縮小します。したがって、ベンチ上に快適なクリアランスがあるベアリングは、一度取り付けてしまえば、ほとんどクリアランスがなくても動作します。
| 内径範囲(mm) | C2 (μm) | CN(μm) | C3 (μm) | C4 (μm) |
|---|---|---|---|---|
| 10~18 | 0~9 | 3~18 | 11~25日 | 18~33 |
| 24~30 | 0~10 | 5~20 | 13~28日 | 23 – 41 |
| 30~40 | 1~11 | 6~20 | 15~33 | 28 – 46 |
ISO 5753 グループに従った深溝玉軸受の一般的なラジアルすきまの値。特定の設計については図面と照らし合わせて確認してください。
シャフトとハウジングの適合ガイドライン
| 動作状態 | 軸公差 | ハウジング公差 |
|---|---|---|
| 内輪回転、普通荷重 | k5またはk6(100mmまで) | H7 または J7 |
| 内輪回転、軽荷重または小穴 | j5 または js5 | H7 |
| 内輪回転、重荷重または衝撃荷重 | m5またはm6 | J7 または K7 |
| 内輪静止、荷重方向固定 | g6 または h6 | H7 |
| 回転外輪(ホイールハブ、アイドラー) | g6 または h6 | N7またはP7 |
| モーターエンドシールド内のフローティングベアリング | k5またはk6 | H7 または G7 |
精度等級と走り精度
精密級は寸法公差と走り精度を管理します。ほとんどの深溝玉軸受は P0 (標準) クラスで供給されます。上位クラスのP6、P5、P4、P2では、穴の偏差、ラジアル振れ、面振れが厳しくなります。以下の値は 18 ~ 30 mm のボア範囲に適用されます。
| グレード | 内径偏差Δdmp(μm) | 内輪 radial runout Kia (µm) | 一般的な使用方法 |
|---|---|---|---|
| P0(ノーマル) | 0~-10 | 13 | 一般機械、器具、コンベヤ |
| P6 | 0~-10 | 8 | 静かなモーター、ギアボックス、ポンプ |
| P5 | 0~-8 | 4 | 工作機械補機、高速ファン |
| P4 | 0~-6 | 2.5 | 精密スピンドル、測定器 |
| P2 | 0~-2.5 | 1.5 | 超精密機器 |
シール、シールドおよび保護レベル
深溝玉軸受の密閉により、グリースがどのくらいの時間保持され、汚染物質がどのくらいの時間外に保持されるかが決まります。この選択は、ほとんどのユーザーが予想する以上に速度、トルク、耐用年数に影響を与えます。
| バリアント | 内輪との接触 | 防塵 | 湿気からの保護 | 摩擦 | 最高のアプリケーション |
|---|---|---|---|---|---|
| 開く | なし | なし | なし | 低いest | オイル潤滑ギアボックス、清潔な密閉型ハウジング |
| ZZシールド | いいえ | 粗い粉塵に適しています | 貧しい | 非常に低い | クリーン環境における電動モーター、ファン |
| 2RZ | いいえ (narrow gap) | とても良い | フェア | 低い | ブロワー、中速機器 |
| 2RS | はい(口唇) | 素晴らしい | 飛沫防止に優れています | 中等度 to high | 農業機械、コンベヤ、屋外機器 |
NBRシール材質
耐油性があり、約-30~100℃で連続使用可能で、120℃までのショートピークがあり経済的です。ほとんどの密閉型深溝玉軸受の標準的な選択肢です。
FKMシール材
約 200 °C までの連続運転に耐え、多くの化学薬品や合成潤滑剤に耐性があります。高温モーターや過酷な環境に最適です。
PTFE 面シール
摩擦が非常に低く、耐薬品性に優れています。微粉塵に対する接触バリアが必要な高速アプリケーションに適しています。
深溝玉軸受の潤滑の選択
工場で充填されたグリースは、設計をシンプルにし、オイル回路を避けるため、深溝玉軸受の最も一般的な潤滑剤です。適切なグリースは、温度、速度、水や化学物質への曝露によって異なります。
| グリースの種類 | 温度範囲 | 速度適合性 | 特徴 |
|---|---|---|---|
| リチウム石鹸、ミネラルオイル | -30~110℃ | 中~高 | 汎用、耐水性に優れる |
| リチウム錯体、鉱物油 | -30~130℃ | 中~高 | 高er dropping point, suited to continuous duty |
| ポリウレア、合成エステル、PAO | -40~150℃ | 高 | 低い noise, long life in sealed motors |
| スルホン酸カルシウム錯体 | -20~140℃ | 低い to medium | 素晴らしい water and corrosion protection |
| PTFE増粘剤入りPFPE | -30~250℃ | 中 | 化学的に不活性、極限環境向け |
| H1 食品グレードの白色グリース | -20~120℃ | 中 | 偶発的な食品との接触は許可されています |
空きスペースを 30 ~ 50% まで埋めるのが一般的です。グリースが多すぎると撹拌損失と温度が上昇するため、高速ベアリングは通常、その範囲の下限で最もよく機能します。密封型深溝玉軸受には永久充填されているため、グリースを再塗布する必要はありません。オープンベアリングは定期的な補充が必要です。経験則として、グラフが示すように、グリースの寿命は 70℃ を超えると 15 °C ごとに半減します。
グリースの相対寿命と動作温度 (70 °C = 100%)
材質と表面のオプション
標準の深溝玉軸受には、SAE 52100 に相当する高炭素クロム鋼 GCr15 が使用されています。特殊な環境では、他の材料が硬度と容量を犠牲にして、耐食性、軽量化、または電気絶縁性を実現します。
| 材質オプション | 一般的な硬さ | 耐食性 | 主な特徴 |
|---|---|---|---|
| GCr15 / SAE 52100 | HRC60~64 | 低い (needs protective grease) | 高est load capacity, standard choice |
| ステンレス440C | HRC58~60 | 良い | クロム鋼よりも容量が約 20% 低く、洗浄や湿気の多い場所に適しています |
| ハイブリッドSi3N4セラミックボール | ボール above HV 1500 | 良い in the balls, rings still steel | ボール密度 3.2 g/cm3 対 7.8 g/cm3、低い遠心力、電気絶縁性 |
| 絶縁外輪(Al2O3コーティング) | 母材鋼として | ベーススチールと同じ | 通常定格は 1000 V DC で、電流の通過を防ぎます。 |
深溝玉軸受の特殊バリエーション
フランジ付き外輪
外輪のカラーにより、ベアリングがハウジング面に配置されます。これにより、機械加工が削減され、小型ギアユニットや機器の軸方向の位置決めが簡素化されます。
止め輪溝
外面の溝が止め輪を受け入れるため、ハウジングの肩部が不要になり、アセンブリが短縮されます。
延長内輪
内側のリングは外側のリングより幅が広く、シャフトとの接触が多くなり、止めねじやロックカラー用のスペースが確保されます。これは農業用ユニットやコンベアユニットで一般的なレイアウトです。
小型かつ薄切片
内径3mmから、医療機器、小型モーター、精密機器などに使用されます。軽い予圧と低トルクのグリースが一般的です。
高温設計
安定化リング、耐熱ケージ、特殊グリースにより、オーブン、乾燥機、窯の近くで使用される 200 °C 以上での連続運転が可能です。
低騒音モータシリーズ
厳選されたボール、洗練された軌道仕上げ、静かなグリースは Z3 振動グレードに達しており、家電製品や HVAC モーター向けです。
各仕様が最適に機能する場所
この表は、一般的なマシンの典型的な初期仕様をまとめたものです。実際の選択は、負荷、速度、環境の計算によって確認する必要があります。
| アプリケーション | 代表的なシリーズ | 閉鎖 | クリアランス | ケージ | 潤滑剤 |
|---|---|---|---|---|---|
| 電動モーター(0.75~7.5kW) | 62、63 | ZZまたは2RS | C3 | スチールまたはPA66 | ポリウレア、エステル油 |
| 渦巻ポンプ | 62、63 | 2RSまたはオイルでオープン | C3 | スチールまたは真鍮 | リチウム錯体 |
| 冷却ファン | 60、62 | 2RZ | CNまたはC3 | PA66 | 低い-noise ester grease |
| ギアボックス入力シャフト | 62、63 | 開く or ZZ | CNまたはC3 | スチールまたは真鍮 | ギヤオイルバス |
| 洗濯機のドラム | 62、63 | 2RS | CN | スチール | 耐水グリース |
| 電動スクーターハブ | 60、62 | 2RS | C3 | スチール | リチウム石鹸 |
| 電動工具 | 60、62 | ZZ | C3 | スチールまたはPA66 | ポリウレア |
| コンベヤアイドラーローラー | 62、63 | 2RS | C3 | スチール | スルホン酸カルシウム |
深溝玉軸受の製造と検査の仕組み
深溝玉軸受の一貫性は、あらゆる段階でのプロセス管理によって実現されます。以下のフローは、原材料から輸出梱包までの一般的な工場ルートに従います。
鋼材の選定と鍛造
真空脱ガスされた GCr15 バーは、リングブランクが鍛造または切断される前に、化学的性質、炭化物ネットワーク、および非金属介在物がチェックされます。
旋回
CNC 旋盤は、研削代を制御してリング プロファイルを切断するため、仕上げで一貫した層が除去されます。
熱処理
リングは雰囲気制御された炉で焼き入れと焼き戻しが行われ、バッチごとに硬度と微細構造がサンプリングされます。
研削と超仕上げ
フェース、内径、外径、軌道面を研磨し、超仕上げ加工を施し、騒音の原因となるうねりやざらつきを軽減します。
組み立て
リングとボールを組み合わせてセットにし、ケージを取り付け、重量に応じてグリースを注入し、シールを所定の位置に押し込むか圧着します。
テストと梱包
振動・トルクチェック、目視検査、防錆処理、輸出梱包を行って完成です。
検査項目
| 検査項目 | 方法 | 守るもの |
|---|---|---|
| 内径、外径、幅 | エアゲージと座標測定 | シャフトとハウジングに正しくフィット |
| 軌道面の真円度とうねり | 真円度試験機と表面形状計 | 低い vibration and noise |
| 硬度 | ロックウェル硬さ試験機 | 疲労寿命と耐摩耗性 |
| ラジアル内部すきま | クリアランス gauge with measuring load | 温度上昇と走行のスムーズさ |
| 振動レベル | アンデロン型振動試験機 | Z1、Z2、Z3グレード確認(Z3が最も静か) |
| グリース量 | 密封前の重量測定 | 安定したトルクと寿命 |
| 始動・運転トルク | トルクテスター | シールの抵抗と清浄度 |
| 外観と防錆 | 目視およびサンプル検査 | 長い輸送を経て到着したときの状態 |
深溝玉軸受のカスタマイズ オプション
標準部品が特定の機械要件を満たさない場合、ベアリング全体を再設計することなく、深溝玉軸受をいくつかの領域に適合させることができます。
寸法
特殊なボア、外径または幅、拡張された内輪、および既存のシャフトとハウジングに適合するように修正された面取り。
クリアランスと精度
非標準のクリアランスウィンドウと、C3 クリアランスを備えた P6 走行精度などの一致クラス。
潤滑剤と充填剤
グリースの種類、充填レベル、食品グレードや高温用のオプションなど、低騒音または低トルクのバリエーションを選択できます。
シールとケージ
代替のシール材質とリップ設計に加え、PA66、真鍮、PEEK、またはスチール製ケージも用意されています。
マーキング
リング表面に指定、バッチコード、ロゴ、または顧客部品番号をレーザーマーキングします。
包装
海上または航空輸送に適した個別の箱、チューブ、プラスチックスリーブ、バルクカートン、VCI防錆ラップ、およびパレット化された荷物。
深溝玉軸受の正しい取り付け方
初期故障のほとんどは、製造ではなく取り付けに遡ります。これらの手順は、最もよくある間違いに対処します。
座席を点検する
マイクロメーターとボアゲージを使用してシャフトとハウジングを測定します。パッケージを開ける前にバリを取り除き、肩の直角度を確認してください。
ベアリングを包装内に密封しておきます
グリースを塗布したベアリングは洗わないでください。パッケージは実装時のみ開封し、作業エリアを清潔に保ってください。
干渉が厳しい場合の熱
IHヒーターを80~100℃で使用してください。決して 120 °C を超えたり、裸火を使用したりしないでください。
正しいリングを押してください
しまりばめを行うリングに力を加えます。リング面全体に接触するスリーブがボールに力が伝わるのを防ぎます。
回転を確認する
シャフトを手で回します。引っかかりなく自由に回転し、ザラザラとした感触や設計を超える軸方向の遊びがない必要があります。
最初の時間を監視する
最初の実行期間中の温度、騒音、振動を追跡します。温度は 1 ~ 2 時間以内に安定するはずです。
深溝玉軸受の故障診断
| 観察 | 考えられる原因 | 是正措置 |
|---|---|---|
| 軌道面の剥離 | 過負荷、汚れによるへこみ、または寿命末期の通常の疲労 | L10を再計算し、密閉性を改善し、より重いシリーズに移行します |
| 鈍く汚れた足跡 | 薄い潤滑膜、低κ | 高粘度の基油を使用し、給脂間隔を短くする |
| ボールのスキッドマーク | 最小値を下回る負荷または急激な加速 | スプリングのプリロードを追加し、低粘度のグリースを使用します |
| 青または茶色の変色 | きつい嵌めまたは過剰なグリースによる過熱 | C3 クリアランスを選択し、グリースの充填を減らし、シャフトとハウジングのフィット感を確認します。 |
| 軌道面の洗濯板模様 | 可変周波数ドライブからのシャフト電流 | 絶縁ベアリング、シャフトアース |
| 内輪の亀裂 | 過度の干渉またはリングクリープ | シャフトの公差を確認し、取り付け時の過熱を避けてください。 |
| ケージ damage | 振動、位置ずれ、または速度超過 | 真鍮または PA66 ケージ、位置合わせを改善 |
| 錆びの斑点 | アイドル期間中の湿気の侵入 | 接点シール、防食グリス、ステンレスオプション |
深溝玉軸受の仕様チェックリスト
最初に次の詳細を収集すると、選択プロセスが短縮され、繰り返しの修正が回避されます。
負荷
ラジアル力とアキシャル力、方向、ピーク値と連続値、衝撃の有無。
速度
通常および最大 r/min、および機械が頻繁に起動および停止するかどうか。
温度
周囲範囲、予想される筐体温度、および近くの熱源。
環境
粉塵、水、化学薬品の蒸気、洗浄または真空状態。
シャフトとハウジング
材質、公差、ショルダー寸法、軸方向スペース。
ノイズターゲット
必要な振動または騒音レベル、および設計内のプリロード スプリング。
人生の目標
必要な時間、デューティ サイクル、および許容可能なメンテナンス間隔。
電気的条件
インバータ駆動の存在、シャフト電圧、または絶縁ベアリングの必要性。
深溝玉軸受に関するよくある質問
ZZと2RSの深溝玉軸受の違いは何ですか?
ZZは内輪に接触しない金属シールドを意味するため、摩擦が最小限に抑えられ、高い速度性能が維持されます。 2RS は接触ゴムシールを意味し、微細な塵や湿気をより効果的にブロックしますが、摩擦が増加し、制限速度が低下します。 ZZ はクリーンで高速なアプリケーションに適しており、2RS は汚れた環境や湿った環境に適しています。
深溝玉軸受はどのくらいのアキシアル荷重に耐えることができますか?
アキシアル荷重、両方向の荷重を受けますが、強度はラジアル荷重になります。連続使用の場合、アキシアル荷重はラジアル荷重の約半分以下に抑えてください。アキシアル荷重が支配的な場合には、アンギュラ玉軸受がより良い選択となります。
電動機の場合どのすきまを選択すればよいですか?
C3 が通常の選択です。軸のしまりばめと走行時の発熱によりすきまが減少しますが、C3は運転すきまがマイナスにならない程度の余裕を持たせています。
交換用ベアリングが本当に同等であることを確認するにはどうすればよいですか?
内径、外径、幅を合わせてから、クロージャの種類、すきまの等級、保持器の材質、精度等級、グリースの種類を確認してください。これらの接尾辞が異なる場合、同じ基数を持つ 2 つの部分の動作が大きく異なる可能性があります。
新しいベアリングを取り付けると時々異音がするのはなぜですか?
一般的な原因としては、ハウジングの位置のずれ、シャフトの曲がり、取り付け時のハンマリング、シートの汚れ、過剰なプリロードなどが考えられます。運転の最初の数分間にグリースが分配されるノイズは正常であり、通常はすぐに消えます。
密封型深溝玉軸受は洗浄または再グリスアップできますか?
いいえ、密閉されたユニットは永久に充填されます。洗浄すると工場のグリースが除去され、汚染が生じます。グリスがなくなったらベアリングを交換する必要があります。
深溝玉軸受は立軸でも回転できますか?
はい。潤滑剤をシールで保持し、下部または上部のベアリングに軽いスプリング プリロードをかけて、ボールに負荷がかかった状態を維持し、横滑りを防ぎます。
インバータ駆動モータのベアリングを保護するにはどうすればよいですか?
非駆動側には絶縁外輪またはセラミックボールハイブリッドベアリングを使用し、駆動側にはシャフト接地リングを取り付けます。これにより、転がり接触部を流れる電流が停止し、フルート現象が防止されます。
P0 と P6 深溝玉軸受の違いは何ですか?
P6はより厳しい走行精度を持っています。 25 mm のボアの場合、内輪のラジアル振れは 13 µm ではなく 8 µm に制限されます。その結果、動作がよりスムーズになり、使用可能な速度がわずかに向上します。これは、静かなギアボックスと高精度モーターにとって重要です。



お問い合わせ
モバイルサイト
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved
