 0


提出する
フィードバックを送信します
ボールベアリングはどのように作られるのでしょうか?完全な製造プロセスを段階的に説明
2026-09-21
ボールベアリングは研磨前ではなく、研磨の段階でベアリングになります。鍛造、旋削、熱処理により硬化した鋼の形を作成します。研削とラッピングを経て、ベアリングがどのくらい静かに回転するか、どのくらいの負荷に耐えられるか、そしてどのくらい長持ちするかを決定するミクロンを設定します。この順序は、ベアリングを購入する人にとって重要です。なぜなら、コストがどこにあるのか、同じサイズの 2 つの見積もりがこれほど大きく異なる理由、そして品質問題が通常、いくつかの特定の確認可能な段階にまで遡る理由が説明されるからです。
ファンモーターやスケートボードのホイールから故障した 608 ベアリングを開けてみると、その構造は残念なほど単純です。内側のリング、外側のリング、硬化したボールの列、それらのボールが触れないようにするケージ、そしてグリースの膜です。製造上の問題は、これら 5 つの基本的なものを、毎分数万回転で動作させるのに十分な精度でどのように作成するかです。答えは、2 つの平行した生産ライン (1 つはリング用、もう 1 つはボール用) であり、最終組み立て時にのみ合流します。
このガイドでは、深溝ボールベアリング工場が実際に行う完全なプロセス、つまり原材料の選択、鍛造、旋削、熱処理、ボールの製造、研削、超仕上げ、組立、およびバッチテストを追跡します。また、コーティングされたベアリング、品質管理、注文前の重要なチェック、購入者が最も頻繁に挙げる質問についても取り上げます。この説明は、年間生産量 3,000 万セットの工場での ISO 9001:2015 品質システムに基づく生産を反映しています。
ボールベアリングの構成部品と原材料
深溝玉軸受には 4 つの固体部品と 1 つの消耗品が含まれており、それぞれがまったく異なる製造ルートをたどります。この分割は、サプライヤー間の品質の違いを理解するための鍵となります。すべてのコンポーネントには独自の故障モードがあり、汚れた鋼の熱、柔らかいボール、荒れた軌道など、1 つの弱いステップがアセンブリ全体を引きずるのに十分です。
4 つのコンポーネントと 1 つの消耗品
これらの部品を通る負荷経路により、精度要件が説明されます。シャフトからハウジングに伝わるすべての力は、2 つの軌道、1 組のボール、およびミクロン単位で測定される潤滑膜を通過します。軌道面が荒れていたり、ボールが真円でない場合、接触応力は微細な高い箇所に集中し、その箇所が疲労の最初の点となります。このため、ベアリングの製造では鋼の成形よりも、最後の誤差の痕跡を取り除くことに重点が置かれています。
原材料の選択
世界のほとんどの深溝玉軸受はクロム鋼で始まります。これは高炭素クロムグレードであり、米国では AISI 52100、ドイツでは 100Cr6、日本では SUJ2、中国では GCr15 など、いくつかの国名で使用されています。価値は特殊な合金ではなく清浄度にあるため、化学組成は意図的に単純で、約 1% の炭素と 1.5% のクロムとなっています。汚れた鋼中の硬い非金属介在物は応力集中点として機能し、使用中にノイズや初期の疲労剥離として現れます。これが、本格的な工場が工場証明書だけを信頼するのではなく、スペクトル分析によってすべての入ってくる熱ロットを検証する理由です。
ステンレスグレードは腐食環境に使用され、2 つのまったく異なるオプションに分かれます。 AISI 440C は、クロム鋼のように硬化するマルテンサイト系ステンレス鋼で、56 ~ 60 HRC を維持しながら錆びにくいため、食品機器、洗浄エリア、湿気の多い屋外製品に標準的な選択肢となっています。 AISI 304 は熱処理によって硬化することがまったくありません。約 200 HB 未満で柔らかいままです。そのため、304 ベアリングは最大の耐食性を得るために耐荷重と引き換えになります。炭素鋼はその対極に位置します。おもちゃや低速キャスターなどの軽量製品のコストは下がりますが、硬度や疲労寿命の点ではクロム鋼には匹敵しません。
| 材質 | 主な特徴 | 一般的な硬さ | 一般的な用途 |
|---|---|---|---|
| クロム鋼 (AISI 52100 / GCr15) | 高炭素と約 1.5% のクロム。優れた転がり疲労寿命 | 熱処理後 60-64 HRC | モーター、家電製品、電動工具、ポンプ、自動車部品 |
| 炭素鋼 | 低コスト、低精度、短い疲労寿命 | 硬化クロム鋼以下 | おもちゃ、キャスター、軽量金具 |
| AISI 304 ステンレス | オーステナイト系;完全硬化はできません。最大の耐食性 | 約200HB以下(ソフト) | 食品機器、湿り気のあるエリア、および中程度の負荷がかかる洗浄エリア |
| AISI 440C ステンレス | マルテンサイト系;硬化性ステンレスで耐食性が強い | 熱処理後56~60HRC | 実際の耐荷重が必要な食品グレードおよび屋外用製品 |
棒鋼からベアリング完成品まで: 生産ラインの概要
リングの製造とボールの製造は、組み立て時にのみ収束する 2 つの平行なラインとして実行されます。リングラインでは、鍛造、焼鈍、旋削、熱処理、研削という順序になります。ボールライン上では、冷間圧造、フラッシュ、熱処理、研削、ラッピングが行われます。以下の概要は、深溝玉軸受工場の製造現場で使用される順序に従っています。
トレーサビリティはあらゆる段階で実行されます。各ビレットはヒート番号を保持し、各バッチは炉の稼働を記録し、各パッキングリストは製造バッチを参照するため、完成したベアリングはその鋼材証明書まで追跡できます。 ISO 9001:2015 システムでは、これは任意の事務処理ではありません。数か月後に顧客から騒音が報告された場合、トレーサビリティによって、その原因が 1 つの鋼材ロット、1 つの熱処理実行、または 1 つの組立設定のいずれにあるのかが判断され、その区別により、適切な対応が選別、やり直し、またはプロセス修正のいずれであるかが決まります。
ボールが真円になるまでの過程
ベアリングボールは球状にカットされることはありません。それらはほぼ丸く叩かれ、その後、すべての表面が平均化されるまで研磨材の下で互いに転がされます。これは、硬鋼線を数ミクロン以内で丸いボールに変える自己修正プロセスです。部品は加工硬化鋼であるため、切削工具はすぐに摩耗します。研磨成形が唯一の実用的な方法です。
- 冷間圧造: 完成したボールの直径に近いスチール ワイヤーがヘッダーに供給され、そこでダイスがワイヤーを打ち、赤道の周りにフラッシュ シームを残してわずかに大きな粗いボールを形成します。
- 点滅: 荒いボールは2枚の溝付きプレートの間を転がり、フラッシュシームを削り取り、形状を整え始めます。
- 熱処理: リングに使用されているのと同じ焼き戻しと焼き戻しのロジックにより、ボールはロックウェル C 硬度スケールで 60 台前半から半ばになります。
- ハード研削: ボールは、研磨スラリーの下でらせん状の溝が刻まれた鋳鉄板の間を移動します。溝によってランダムな回転が強制されるため、表面上のすべての点が同じ時間だけ研磨剤と接触します。
- ラッピング: より細かい研磨剤とより長いサイクルにわたる軽い圧力により、最終的なグレードと表面仕上げが決まります。
- 洗浄、検査、等級分け: ボールは洗浄され、表面欠陥がないかチェックされ、組み立てのために細かいサイズのグループに分類されます。
このプロセスが機能する理由は幾何学にあります。ボールには固定軸がありません。溝の中で自由に転がり、表面のあらゆる点が研磨剤にさらされるため、次に摩耗するのは常に高い箇所になります。飛び出したボールが次に打たれる。プロセス自体のエラーは削除されます。これにより、他のほぼすべての機械加工部品よりも正確に球を大量生産できるようになります。
等級付けシステムでは真円度に数値が付けられます。標準的なボールのグレーディング規則では、グレード番号は完全な球体からの最大許容偏差をマイクロインチ単位で表したものであるため、グレード 100 では約 2.5 ミクロンが許容され、グレード 25 では 0.64 が許容され、グレード 10 では 0.25 が許容され、グレード 5 では 0.13 のみが許容されます。ほとんどの市販の深溝ベアリングはグレード 100 のボールで動作します。静かな家電モーターと精密スピンドルは、グレード 10 以上を正当化します。グレードスケールを下げるごとに、研磨時間と検査コストが追加されるため、ボールグレードはベアリングの見積もりの中で静かなコスト要因の 1 つとなります。
丸いだけではまだ十分ではありません。ボールもリングと一致している必要があります。完璧に再現できる研削プロセスはないため、完成したボールはミクロン単位で測定されるサイズのグループに分類され、同じバッチで研削されたリングは、設計された内部クリアランスを復元するグループとペアになります。この選択的な組み立ては業界全体で標準的な慣行であり、これがベアリング工場がすべてのものを 2 回測定する (1 回は分類のため、もう 1 回は証明する) 理由のもう 1 つです。
熱処理: ベアリングの硬さはどこから来るのか
研削によって鋼の形状が決まりますが、鋼が存続するかどうかは熱処理によって決まります。適切な硬度を持たずに完全に研削された軌道は、負荷がかかると数日以内にへこんだり剥離したりするため、研削盤ではなく炉で、形鋼が実際に軸受材料となるのです。
クロム鋼の場合、リングブランクとボールは組織がオーステナイトに変態するまで約 840 °C に加熱され、硬いマルテンサイトを固定するのに十分な速さで油中で焼き入れされ、その後内部応力を緩和するために 160 °C 近くで焼き戻されます。その結果、60 ~ 64 HRC が得られます。転がり接触疲労に耐えるのに十分な硬さ、衝撃を受けても割れないほど十分な強度があります。焼き戻しを省略しても、部品は脆いままになります。焼き戻しをしすぎると、寿命とともに硬度が低下します。
この段階での制御は完成した部品には見えず、偽造するにはコストがかかります。炉の温度均一性、焼き入れ油の状態、浸漬時間によって、バッチ全体が仕様内に収まるか、それとも柔らかくなるかが決まります。歪みも管理する必要があります。熱処理されたリングはわずかに歪みます。プロセスではその歪みを研削代内に抑える必要があります。そうでないと、研削ラインが余分なサイクルで炉のエラーを補うことになります。精密グレードにはもう 1 つのステップが追加されます。これは、残留オーステナイトを変態させ、長年の使用にわたって寸法を安定させる深冷間処理です。
熱処理後の目標硬度: クロム鋼 (AISI 52100 / GCr15) は 60 ~ 64 HRC に達します。 AISI 440C ステンレスは 56 ~ 60 HRC に達します。 AISI 304 ステンレスは完全硬化性ではなく、約 200 HB 未満にとどまります。
これは、ステンレスの分割が物理的なものになる場所でもあります。 440C の部品は同じ炉を通過し、使用可能な硬度が得られますが、304 リングはまったく硬化できません。この 1 つの冶金学的事実は、なぜ 304 ベアリングが中程度の負荷で湿式で腐食の激しい用途に適しているのか、また用途で耐食性と実際の負荷容量が同時に必要な場合には 440C が答えである理由を説明しています。
研削、超仕上げ、公差クラス
すべてのリングは意図的に大きめに研削ラインに到着します。研削ではその許容値が取り除かれ、同時に購入者が実際に支払う許容値が定義されるため、生産チェーン全体の中で最も影響力のある段階となります。
順序は固定されています。最初に面を研削して基準面を作成し、次に外径と内径、次に軌道面を研削します。ホイールが一時的に乾燥すると表面が焼けて微小な亀裂が生じ、初期に故障するまで一見正常な部品の内部に隠れてしまう可能性があるため、冷却剤は常に流れています。軌道研削の後、細かい砥石を使用した超仕上げパスにより、表面粗さが 0.1 ミクロン Ra を大幅に下回ります。この仕上げは鏡のように見え、さらに重要なことに、潤滑膜が形成され、荷重に適切に耐えることができます。超仕上げを省略したり短縮したりすることは、目に見えないコスト削減の古典的な方法の 1 つであり、後になって必ずノイズや寿命の短縮として再発します。
| ISOクラス | ABEC相当 | 引き締めるもの | 代表的な用途 |
|---|---|---|---|
| P0 | ABEC 1 | 標準寸法公差 | 一般モーター、家電製品、電動工具、ポンプ |
| P6 | ABEC 3 | より厳しい振れと幅公差 | より優れたモーター、電動工具、ギアボックス |
| P5 | ABEC 5 | ミクロンレベルの振れ制御 | 工作機械主軸、精密機器 |
| P4 | ABEC 7 | 高速のための非常にタイトなジオメトリ | 高速スピンドル、航空宇宙、歯科用ハンドピース |
クラスの選択はステータス シンボルではなく、コストを決定するものです。家電製品のモーター、ウォーターポンプ、電動工具は通常、P0 (ABEC 1) で正常に動作します。 P5 を支払うと、アプリケーションが決して使用しない許容範囲が購入されます。工作機械のスピンドル、高速モーター、測定器は、P5 と P4 が真の価値を生むケースです。同じサイズの 2 つの見積もりが大幅に異なる場合、公差クラスは鋼材仕様のすぐ後ろにある書面で確認する最初の項目の 1 つです。
ケージ、シール、潤滑および最終組み立て
組み立ては時間は短いですが、結果は長くなります。 2 つの並行した生産ラインが集中し、ベアリングの最も安価な部品であるケージ、グリース、シールが、実際の動作の多くを決定します。
打ち抜き鋼製ケージは、小型深溝ベアリングのデフォルトです。安価で剛性が高く、2 つの部分がリベットで固定されています。ナイロン製ケージは動作音が静かで錆びないため、機器の低騒音ベアリングの主流を占めていますが、温度上限は約 120 °C です。真鍮は、強度と耐熱性が同時に重要となる大型または特殊なベアリングに使用されます。
リングとボールは一致するグループで集まります。ボール サイズ グループは、組み立てられたベアリングが設計された内部クリアランス内に収まるように、測定された軌道に基づいて選択されます。これは、ベアリングが取り付けられて加熱されると収縮するリング間のわずかな自由運動です。標準クリアランス (C0) はほとんどの用途に適しています。内輪が高温になったり、シャフトにしっかりと嵌合したりする場合には、より大きな C3 すきまが指定されます。ボールは、均等に配置されたシフトされたリング間の隙間に装填され、組み立てられたベアリングが最終洗浄を受ける前に、ボールの周りにケージポケットがスナップまたはリベットで留められます。内部に残る研削残留物は、シールでは除去できない騒音源であるためです。
グリースは内部の空きスペースの約 4 分の 1 から 3 分の 1 を占めます。少なすぎると、ベアリングが高速で金属接触に向かって動きます。多すぎると撹拌すると温度が上昇し、騒音が発生します。購入者にとって、グリースの仕様は、速度制限、低温での動作、完成品のメンテナンスフリー寿命を決定するものであるため、明確に確認する価値があります。
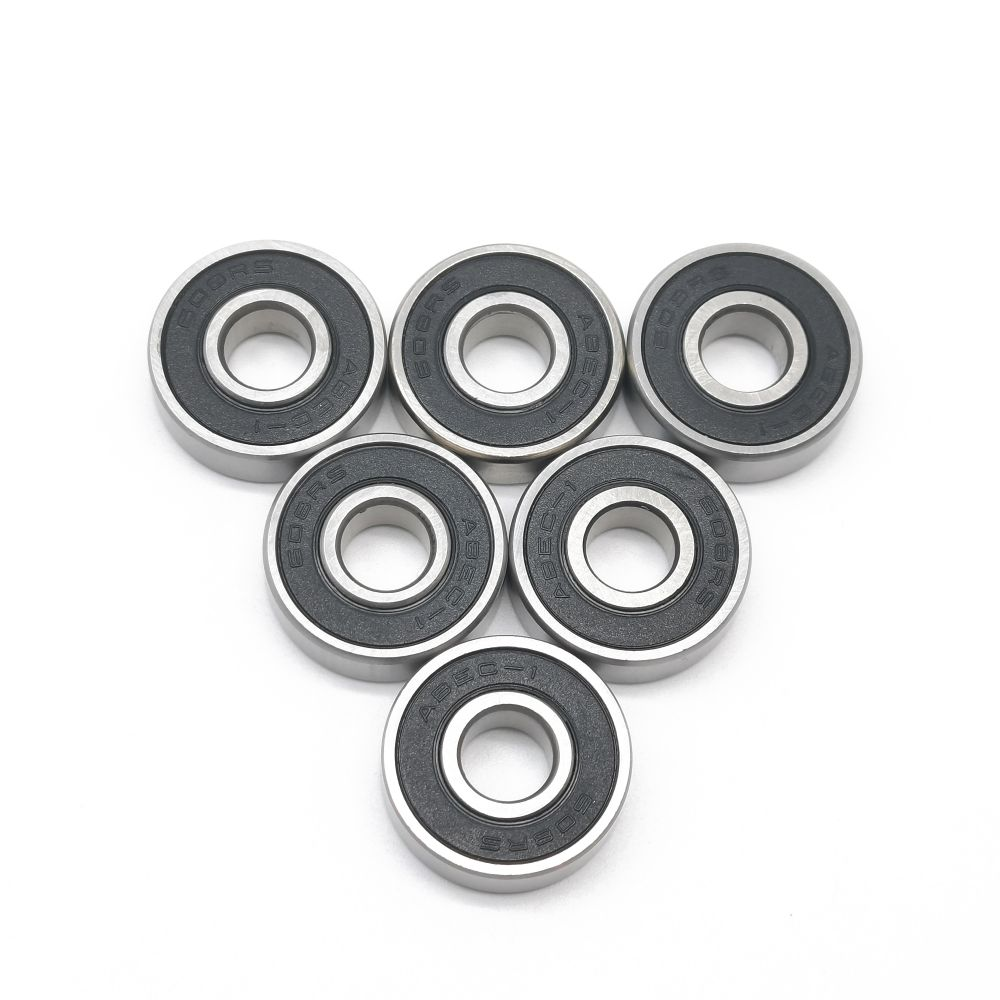
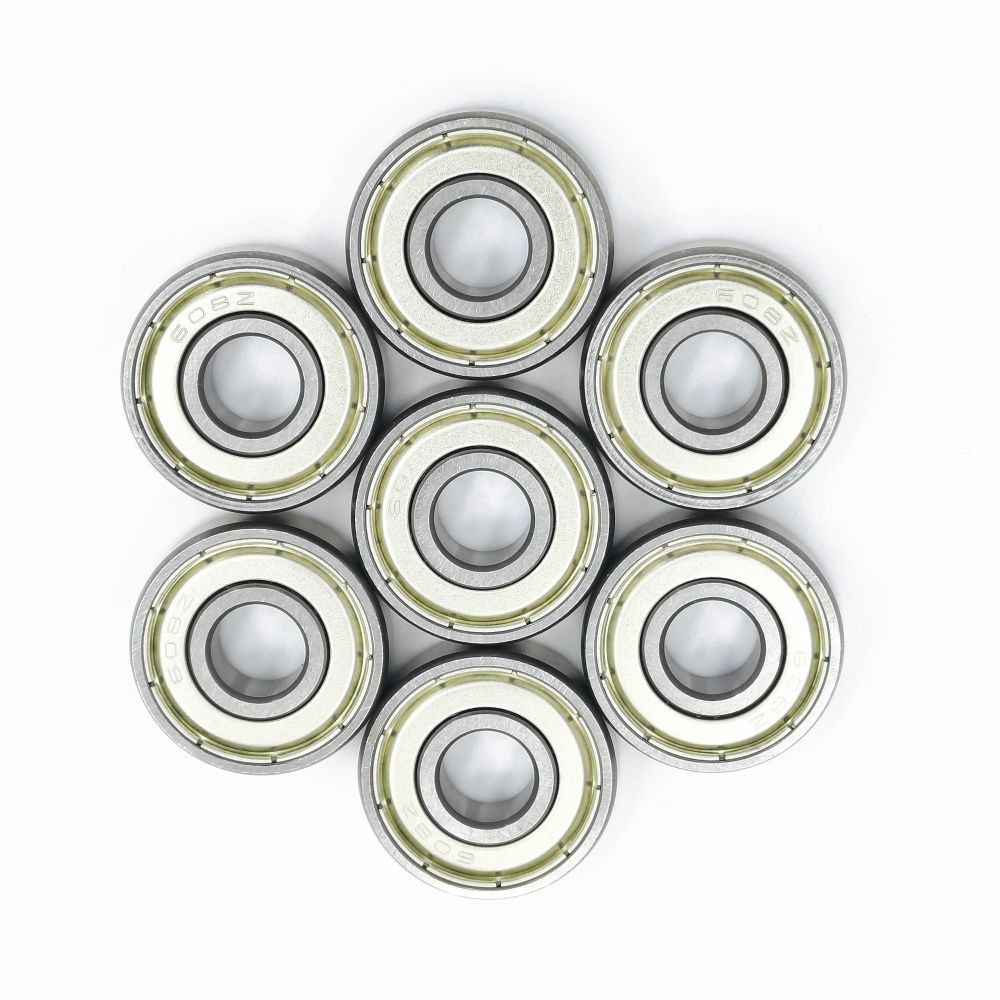
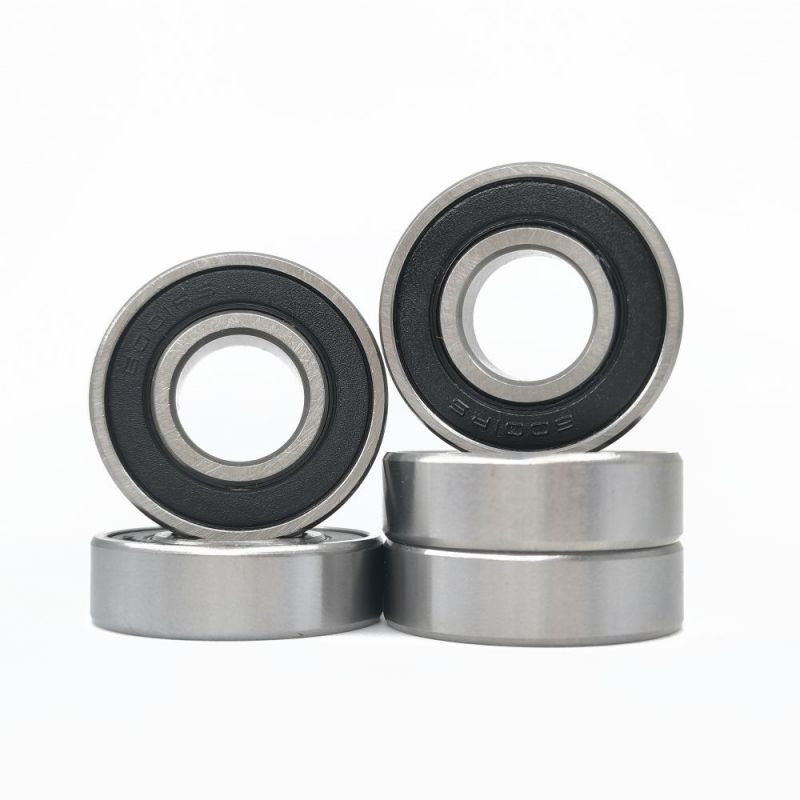
ZZ は 2 つの金属シールドを意味します。非接触、最小限の抗力、粗い粉塵に対して効果的、水に対して中程度です。 2RS は、内輪と軽く接触している 2 つのゴム シール (通常は NBR) を意味します。これにより、微細な塵や湿気に対してはるかに優れ、回転トルクがわずかに高く、実用的な温度上限は約 110 °C です。正しい選択は環境です。乾燥した、高速でクリーンな条件は ZZ に傾きます。濡れている、ほこりっぽい、または洗い流された機器は 2RS に傾きます。
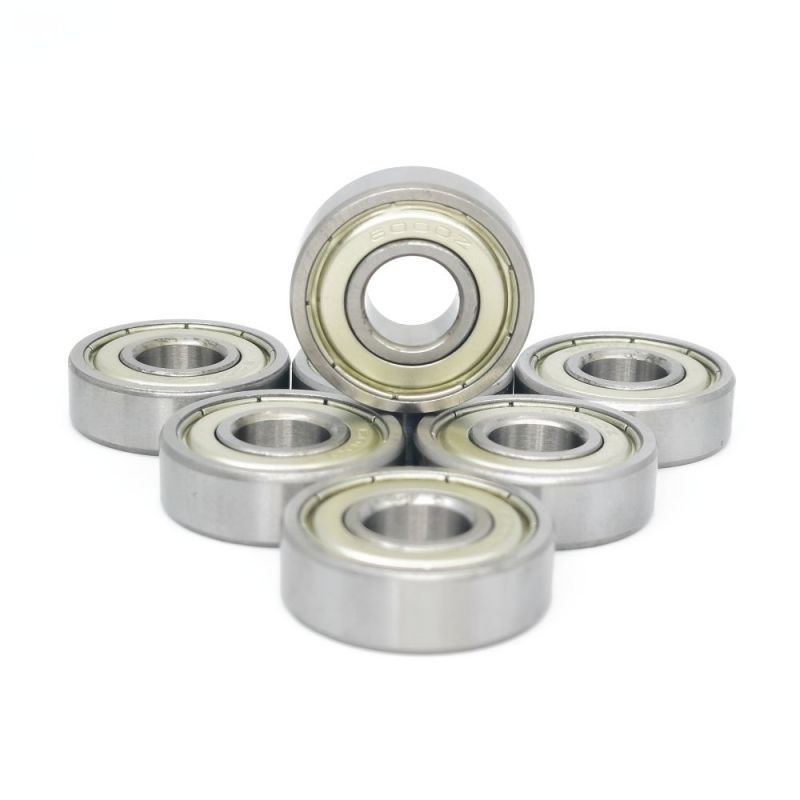
このプロセスの典型的な結果は、 608ZZ 二重鉄密封型深溝玉軸受 二重金属シールドを備えた 8 x 22 x 7 mm クロム鋼ベアリング - モーター、工具、ハードウェアで最も一般的な小型サイズです。 製品仕様を見る梱包前に、低騒音グレードは 100% 振動試験に合格し、標準グレードはサンプリングによってチェックされます。すべてのベアリングには防錆油の膜が施され、密封されたパッケージが施されています。保存は製造の一部であり、後付けではありません。寸法的に完璧なベアリングでも、設置前に湿気の多い倉庫で錆びた場合でも、欠陥のある納品とみなされます。
プラスチックおよびポリウレタンでコーティングされたベアリング: 第 2 成形プロセス
一部のベアリングは、最大限の硬さではなく、静かで表面に優しいように設計されており、これは、外輪をプラスチックまたはポリウレタンで包む 2 番目の成形プロセスによって実現されます。
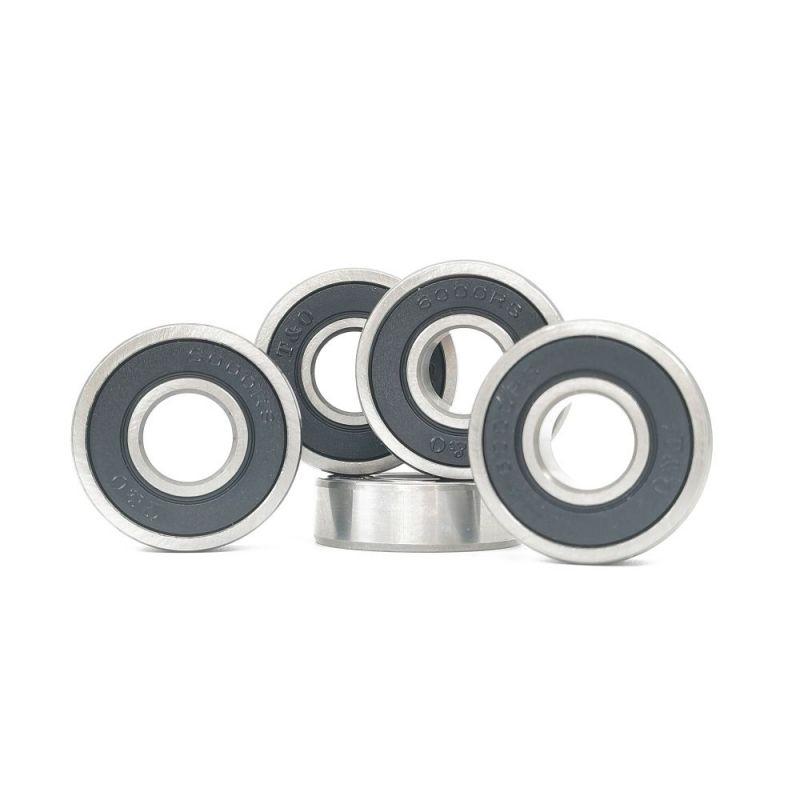
ベースベアリング (通常は 608、626、または 6000 シリーズのサイズ) は洗浄され、金型コアに取り付けられます。溶融プラスチックまたは熱可塑性ポリウレタンが外輪の周囲に射出され、冷えるにつれて外輪に結合し、同じステップで形成された加工プロファイルが形成されます。ローラー用の平坦なトレッド、スライド トラック用の V 溝または U 溝があり、顧客は一目で製品ラインを識別できるように、白、黒、オレンジ、緑などの色で使用されます。
コーティングによってホイール全体の挙動が変わります。プラスチックと PU の層は、硬質鋼が家具のフレーム、引き戸、窓、コンベア構造に伝える金属音を抑えます。ベアリングが回転する表面を傷や摩耗から保護します。ポリウレタンは、通常 85 ~ 95 のショア A 硬度バンドで指定される、トロリーや輸送用ホイールのグリップ力と衝撃吸収性を高めます。家具、ベビー用品、家庭用ハードウェアでは、多くの場合、コーティング層が、安っぽく感じられる製品と、完成度の高い製品との違いになります。
エンジニアリング上のリスクは付着です。接着不良のコーティングは数週間の圧延後に剥離する可能性があり、その失敗はコーティングの問題であるように見えますが、根本的な原因は通常、表面処理、接着化学、または金型設計にあります。信頼できるメーカーは、コーティングを単なる浸漬作業としてではなく、独自の検査 (サンプルの引張試験、金型のメンテナンス スケジュール、硬化層の硬度チェック) を伴うプロセスとして扱います。
コーティングベアリングの例 PU608267 PU コーティング深溝玉軸受 成形ポリウレタン層を備えた 608 ベースベアリングにより、静かな走行とローラーとスライド システムの表面保護を実現します。 製品仕様を見る品質管理: 工場がすべてのバッチをどのように検証するか
信頼できる工場では、入荷したスチール、重要な機械加工ステップ、完成したベアリングの 3 回テストを行っています。コストを節約するために 3 つの層のいずれかを削除すると、最終的には騒音の苦情、寿命の短縮、または現場での返品が発生します。
- 鋼材の入荷: 52100/GCr15仕様に基づくスペクトル分析、硬度サンプリング、および生産にリリースする前に各ヒートロットの証明書照合を行います。
- 工程内サンプリング: 旋削後および各研削操作後の最初の製品チェックでは、スクラップが生成される前に工具の摩耗を捕捉する統計的サンプリングが行われます。
- 亀裂の検出: 熱処理部品の渦電流または磁性粒子スクリーニングにより、後の研削で隠れてしまう焼き入れ亀裂を捕らえます。
- 振動と騒音のグレーディング: 完成したベアリングは振動機器で測定され、Z1、Z2、または Z3 に分類されます。家電製品やモーターのアプリケーションには通常、Z2 またはより静かな Z3 が必要です。
- 次元サンプリング: 宣言された公差クラスに対してエアゲージとマイクロメーターを使用して測定された穴、外径、および幅。
- 腐食とグリースのチェック: ステンレスバッチの塩水噴霧サンプリングと密封タイプのグリース充填検証。
ノイズは完成品の品質に関する最も一般的な苦情であり、単一の測定値ではなく、ボールのグレード、軌道の仕上げ、清浄度、グリースなどの要因の組み合わせによって決定されるため、ノイズは特に注意する必要があります。低騒音製品を 100% 格付けすることが、異音を発するベアリングと異音を発するベアリングを区別するものであり、その背後にある技術が独自の規律を形成しています。この記事について 工場が深溝玉軸受の騒音と振動をどのように制御するか それらを詳しく説明します。
バッチトレーサビリティによりループが終了します。各生産バッチは鋼熱番号から前方へ、梱包リストから後方へリンクしているため、納入から数か月後に顧客から問題が報告された場合、工場は推測するのではなく、影響を受けるバッチを隔離することができます。この機能は、必要になる日まで目に見えません。その日、請求が数日で解決されるか、数か月にわたって議論されるかが決まります。
ベアリングの見積書を読む: 注文前の 5 つのチェック
同じ 608 サイズの 2 つの見積もりが 3 分の 1 異なる場合もあり、どちらのサプライヤーも完全に正直である可能性があります。ほとんどの場合、違いは 5 か所に隠れているため、実際的な習慣としては、価格を比較する前に、それぞれの箇所を書面で明確にすることです。
- 材質仕様: 52100/GCr15 クロム鋼は明示的に命名されており、材料証明書が入手可能です。不特定の「軸受鋼」ではありません。
- 硬度範囲: リングとボールの HRC は 60 ~ 64。会話ではなくレポートに記載されています。
- 騒音グレード: 家電製品、モーター、静音アプリケーション向けの Z2 または Z3。騒音を気にしない標準グレード。
- シールとグリース: 使用環境に合わせたZZまたは2RSとグリースの種類を名称でご提案します。
- 検査深さ: 低騒音の注文に対する 100% の振動テスト、バッチごとの寸法レポート、および大量生産前のサンプル承認。
未チェックの各行は文書化された調達リスクです。規格が不足している鋼材は、完成したモーターで騒音に関する苦情を引き起こします。振動グレーディングが欠けていると、小売製品からの返品が発生します。間違ったシールを使用すると、湿った機器ではグリースが流出します。これらのリスクはいずれも価格表には記載されていないため、代わりに注文確認書に記載されます。
有益な演習は、各サプライヤーに同じ 3 つの質問 (鋼材、硬度、振動グレード) を尋ね、その回答を裏付けるレポートを要求することです。定期的にテストを行っているサプライヤーは、数時間以内に文書で回答します。クレームに依存するサプライヤーは形容詞で答えます。その返信のスピードと内容は、カタログのどのページよりも工場について詳しくわかります。
カスタムおよび非標準ベアリングの製造
標準カタログ サイズはほとんどの用途をカバーしますが、最も価値の高い注文はカタログに一致しない顧客の図面から始まることが多く、そこに工場のプロセスの深さが表れます。
非標準作業は、図面またはサンプルのレビュー、材料と公差の実現可能性の確認、金型の準備、サンプルの作成、承認、そして標準部品と同じ検査システムによるバッチ製造という決まったルートに従います。一般的なリクエストには、特殊な取り付け配置のために片側または両側に延長された内輪、小型サイズの複列バージョン、特殊な幅、カスタム トレッド プロファイルまたは色のコーティングされたベアリングが含まれます。
カスタマイズするかどうかの決定は、主に経済的な理由から行われます。標準ベアリングをスペーサーや小さな設計変更で適合させることができる場合、通常はその方法の方が安くて早くなります。モーター、スライド システム、コンベヤ装置などでよくあることですが、機械のアーキテクチャが特殊な部品に依存している場合は、カタログ サイズに合わせて製品を再設計するよりも、実証済みの非標準ソースを使用する必要があります。拡張リング部品、特殊寸法部品、精密研削部品を幅広く取り揃えております。 カスタマイズされた非標準精密ベアリング 実際にそのカテゴリがどれだけ広範囲に及ぶかを示しています。
よくある質問
ほとんどのボールベアリングはどのような鋼で作られていますか?
ほとんどは、AISI 52100 グレード (100Cr6、SUJ2 または GCr15 としても販売) の高炭素クロム鋼で作られており、60 ~ 64 HRC に熱処理されています。腐食環境では、耐錆性を備えた硬度を備えた AISI 440C ステンレスが使用され、耐荷重よりも最大の耐食性が重要な場合は AISI 304 が使用されます。炭素鋼は主に軽量、低価格の製品に使用されます。
メーカーはどのようにしてボールをこれほど完璧に丸いものにするのでしょうか?
ボールはフラッシュシームを備えたワイヤーから冷間圧造され、フラッシュスムーズに加工され、熱処理されてから研磨され、溝付きプレート間で重ねられます。ボールはこれらの溝内で自由かつランダムに回転するため、表面のすべての点が均等に研磨材と接触し、球が平均化されるまで高い箇所が摩耗していきます。結果は等級分けされます。グレード 100 では約 2.5 ミクロンの偏差が許容され、グレード 10 では 0.25 ミクロンの偏差が許容されます。
ABEC 評価が高いほどベアリングが優れていることを意味しますか?
高いほど精度が高いことを意味しますが、普遍的に優れているわけではありません。 ABEC (または ISO P) クラスは、寸法公差と運転公差のみを定義し、鋼の品質、騒音、シール、潤滑は定義しません。ほとんどのモーター、ポンプ、および機器は P0/ABEC 1 で正しく動作します。主に高速または高精度のスピンドルの場合、P5 以上の料金を支払うのが合理的です。クラスをアプリケーションに合わせて、注文時に書面に記入してください。
ZZベアリングと2RSベアリングの違いは何ですか?
ZZ は 2 つの非接触金属シールドを使用しています。低抗力、粗い粉塵に対して優れており、適度な防水性を備えています。 2RS は、内輪に接触する 2 つのゴム製接触シールを使用しています。これにより、微細な塵や湿気に対する耐性が大幅に向上し、トルクがわずかに向上し、実用的な温度上限は約 110 °C になります。乾燥、高速、クリーンな環境が ZZ に適しています。湿った環境やほこりの多い環境は 2RS に適しています。
一部のベアリングにプラスチックまたはポリウレタンのコーティングが施されているのはなぜですか?
外輪の周囲に成型されたコーティングは、騒音を軽減し、ベアリングが回転する表面を保護し、さらに PU により、トロリーやコンベアのグリップ力と衝撃吸収性を高めます。 V 溝、U 溝、フラット トレッドなどのプロファイルは金型で直接形成され、色によって製品ラインを識別するのに役立ちます。コーティングの品質は主に接着力に依存するため、サンプル引抜き試験が重要です。
ボールベアリングをカスタムサイズで製造できますか?
はい。標準外の能力を持つ工場では、顧客の図面やサンプルから、拡張内輪、特殊幅、二列バージョン、コーティングまたは溝付きのデザインを日常的に製造しています。このルートは、図面のレビュー、実現可能性とツール、サンプルの承認、そしてバッチ生産です。したがって、サプライヤーに尋ねるべき実際的な質問は、サンプルのリード タイムとカスタム バッチに適用される検査に関するものです。



お問い合わせ
モバイルサイト
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved
